
焊接后信号突然不稳定,GX连接器端子焊接有哪些常见问题
在自动化设备、测试仪器及各类电子系统的组装车间里,工程师和装配工常常会遇到一个令人抓狂的场景:线束和GX系列航空插头(如GX12、GX16、GX20)刚刚辛辛苦苦焊接完毕,满怀期待地上电测试,结果示波器上的波形却开始剧烈跳动,设备通信信号莫名其妙地变得极不稳定。反复查验主板和软件毫无头绪,最终拆开连接器尾部护套才发现,问题竟出在微小的端子焊接环节上。为什么GX连接器焊接后会突然出现信号不稳定?在日常端子焊接操作中究竟容易踩中哪些常见“雷区”?作为深耕互连领域的源头制造商,德索精密工业今天将为您带来一篇硬核的焊接工艺排查与避坑指南。
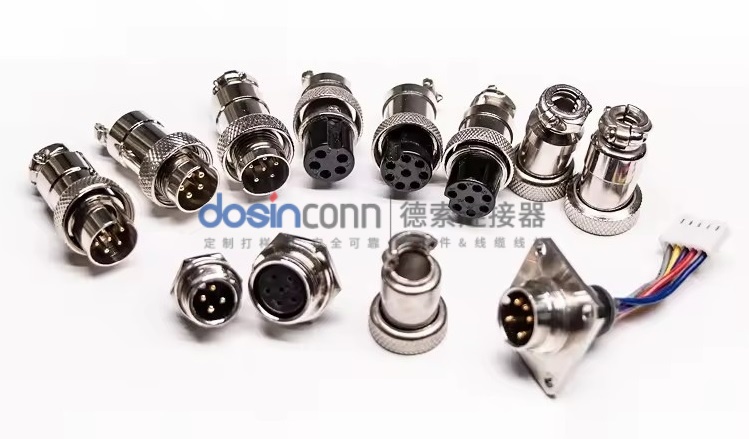
一、 诊断信号不稳定:焊接不良是如何毁掉传输链路的
GX连接器的针脚(端子)多采用杯型或片状焊接结构。对于微弱的传感器信号或高速数据流而言,焊接点就是整个传输链路中最脆弱的关卡。如果焊接过程控制不当,不仅会引入额外的接触电阻,还会破坏内部绝缘介质,导致信号在焊点处产生强烈的反射、阻抗突变或间歇性断路。车间里看似微不足道的一点“虚焊”或“锡渣残留”,在面对机械设备的日常震动时,就会演变成令人头疼的偶发性故障。
二、 深度复盘:GX连接器端子焊接的四大常见“翻车”问题
要彻底根除焊接后的信号波动,必须正视并规避以下四个在车间组装中最常发生的工艺隐患:
1. 温度失控导致的绝缘体热熔变形
现象:电烙铁功率过大或烙铁头在焊脚停留时间过长,导致GX连接器内部的塑料(或电木)绝缘体局部融化。后果:针芯在高温下发生微小倾斜或移位,破坏了原有的结构间距,引发内部短路或绝缘性能下降。
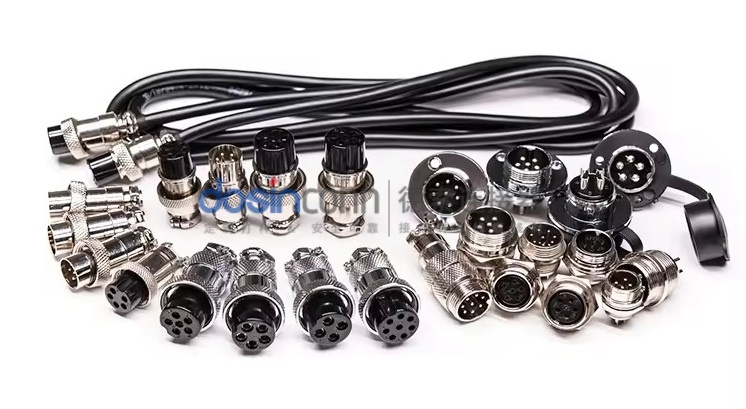
2. 虚焊、冷焊与假焊隐患
现象:焊锡表面看似糊上了一团,但并未真正与端子基材形成良好的金属合金层。后果:初期通电勉强导通,一旦受到车间环境的温度交变或机械震动,微小的焊点便会出现微裂纹,导致信号瞬间中断或电阻剧烈波动。
3. 焊锡过量导致的连锡与短路
现象:GX16或GX20等多芯连接器的针脚排布极其紧凑,焊接时注入了过多的焊锡,导致相邻两个或多个端子被锡桥连通。后果:上电即发生电源对地短路或信号串扰,轻则烧毁设备接口,重则引发控制系统瘫痪。
4. 助燃剂残留与腐蚀引发的阻抗漂移
现象:使用了含酸性较强的劣质助焊剂或焊锡丝,焊接后未进行酒精清洗。后果:残余化学物质在空气和微电流作用下逐渐腐蚀铜端子表面,导致接触电阻在数周后开始飙升,信号由好变差。
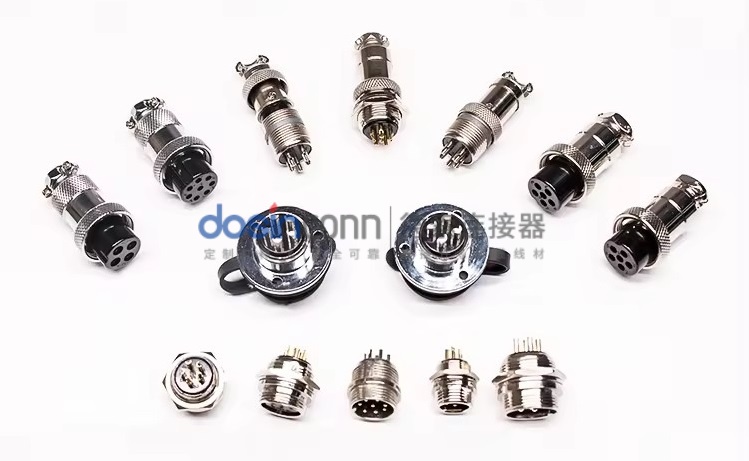
三: 常规劣质工艺 vs 德索精密推荐的标准焊接规范对比
| 焊接控制维度 | 粗放式违规焊接操作 (信号频频报错) | 德索精密工业推荐的标准焊接规范 |
|---|---|---|
| 电烙铁温控与时间 | 大功率烙铁长时间炙烤,绝缘体频繁发黑熔化 | 控温烙铁(300℃±20℃),单点焊接控制在 2~3 秒内 |
| 焊点成型与饱满度 | 表面呈豆腐渣状的冷焊,或者用锡过多导致连锡短路 | 焊点呈光滑光亮的月牙形,包裹均匀,绝无连锡桥接 |
| 焊后清理与防护 | 焊接完毕直接套上外壳,助焊剂残液长期腐蚀铜端子 | 使用无铅环保焊锡及中性助焊剂,焊后酒精清洗并热缩管绝缘 |
四、 给线束装配车间的工艺落地建议
高品质的通信结果不仅依赖于优质的连接器原材料,更离不开精益求精的焊接工艺。建议各企业在组装GX系列航空插头时,必须为工位配备恒温电烙铁,制定严格的SOP(标准作业程序),对作业人员进行上岗培训。同时,在源头选型时,务必挑选如德索精密工业这样采用耐高温电木绝缘体、优质高导电镀银针芯的GX连接器产品。从硬件品质到焊接工艺双管齐下,才能彻底告别“焊接完信号不稳定”的烦恼。




发表评论
Want to join the discussion?Feel free to contribute!