
D-Sub连接器如何安装?设备设计时需要避开哪些常见问题
在工业测控设备、自动化机箱、医疗仪器以及嵌入式系统的整体架构中,D-Sub系列连接器(如常见的DB9串口、DB15及VGA接口)凭借其经典的外壳防护与稳定的多针传输,依然占据着举足轻重的地位。然而,许多研发工程师在进行样机结构设计或车间装配时,往往只关注电路板原理图的连通性,却忽视了接口在机械结构安装与空间布局上的细节。结果导致设备面板开孔错位、插头螺丝无法旋紧、线缆长期受应力断裂甚至电磁干扰超标。D-Sub连接器在实际装配中究竟该如何规范安装?硬件与结构设计时又有哪些必须避开的常见“坑”?作为深耕互连与线束智造的源头工厂,德索精密工业今天为您奉上一份详尽的安装规范与设计避坑指南。
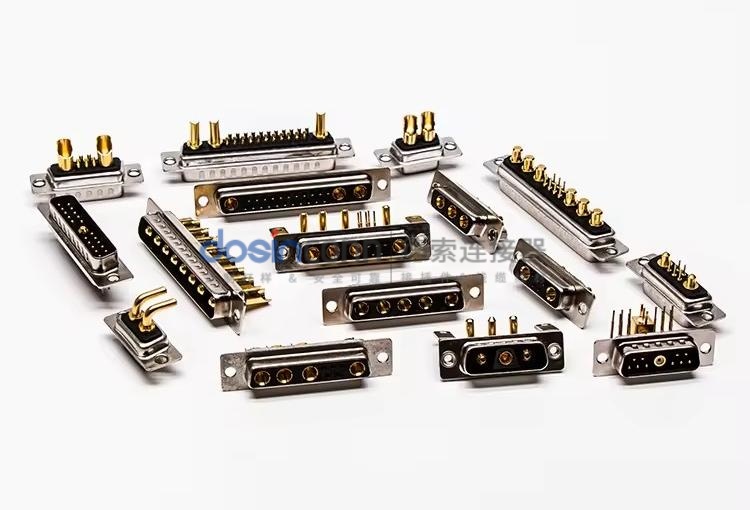
一、结构设计盲区:设备布局中容易忽视的三大隐患
在产品立项的前期结构设计阶段,如果对D-Sub连接器的物理特性缺乏全盘考量,极易在后期模具开模或样机装配时付出沉重代价:
- 1. 面板开孔尺寸与公差留存不足:D-Sub的“D”形外壳对面板开孔的边缘尺寸有严格要求。如果开孔过大,插头插入时会发生晃动甚至顶入机箱内部;开孔过小则根本无法装配。
- 2. 忽略插拔操作空间与手指余量:很多设计为了追求机箱的小型化,将多个D-Sub接口密集排列,导致用户在插拔时手指根本无法握住螺丝旋钮,必须借助工具十分狼狈。
- 3. 缺乏线缆弯曲应力释放缓冲:D-Sub连接器焊接线束后,如果直接在紧贴出线口处发生大角度弯折,设备在经历日常震动时极易导致内部焊点集体断裂。
二、深度复盘:D-Sub连接器规范安装的四大实战要点
为了确保安装后的连接器能够承受千百次插拔及恶劣工况的考验,车间装配与现场安装人员必须严格把控以下四个关键环节:
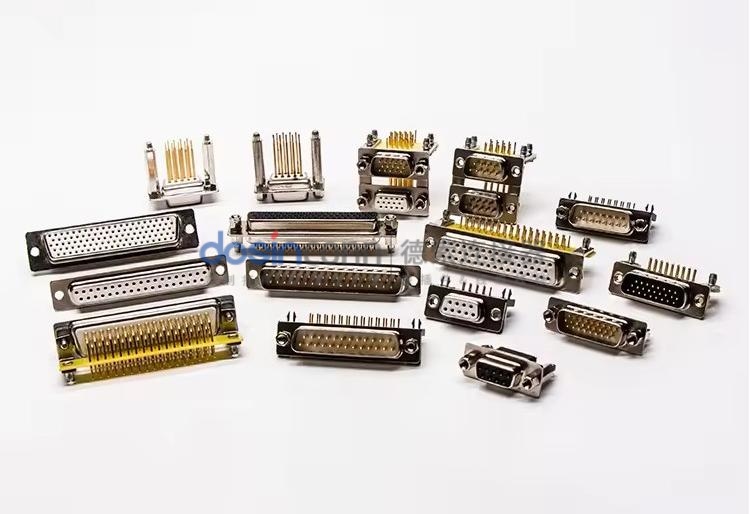
1. 焊接温度与时间的精准控制
在进行D-Sub尾部焊杯接线时,必须使用控温电烙铁(约300℃),单点停留控制在2-3秒内。严禁长时间高温炙烤,防止内部PBT或尼龙绝缘胶芯发生热软化导致针脚歪斜。
2. 锁紧螺丝与固定铜柱的协同配合
D-Sub通常依赖两侧的螺柱和螺母进行机械紧固。安装时必须确保面板固定铜柱的垂直度与螺纹精度,旋紧时力度适中,防止滑丝或扭断外壳固定耳。
3. 屏蔽层360度环绕压接(EMC处理)
面对强电磁干扰环境,线缆的编织网屏蔽层必须通过金属尾夹或铜箔与D-Sub的金属“D”形外壳实现360度紧密接触,形成完整的抗干扰屏蔽闭环。
4. 热缩管与绝缘防护隔离
多芯密集焊接后,必须在各个焊点及尾部整体套上优质热缩管进行绝缘隔离,防止因焊锡毛刺或外力拉扯导致相邻信号短路。
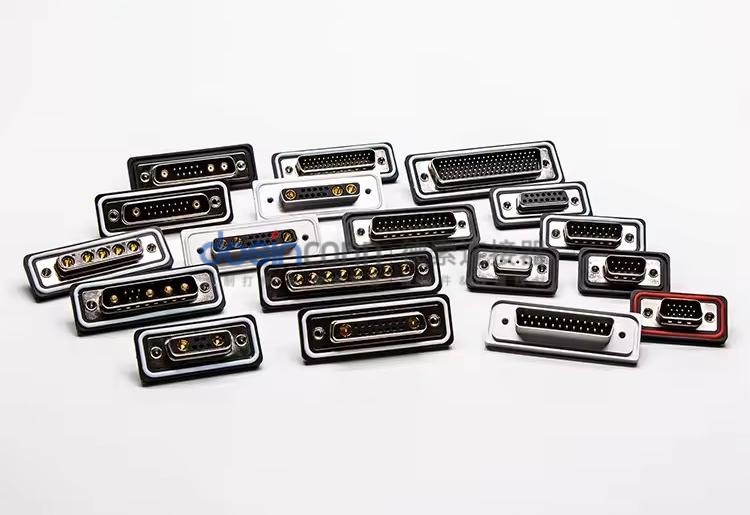
三、普通粗放式设计安装vs德索精密工业标准规范对照矩阵
| 设计与安装维度 | 粗放式设计与违规安装(故障频发) | 德索精密工业标准设计与安装规范 |
|---|---|---|
| 面板开孔与固定结构 | 凭经验盲目开孔,无定位防呆,接口常晃动或装不进 | 严格依据标准 3D/2D 图纸开孔,配备高强度固定铜柱,稳固防震 |
| 焊接工艺与绝缘防护 | 无控温裸焊,焊点虚焊多且无热缩绝缘,极易短路 | 恒温精焊,焊点饱满圆润,全套热缩管绝缘与应力释放保护 |
| 电磁兼容 (EMC) 处理 | 仅接通信号芯线,外壳屏蔽层被剪断弃用,抗干扰极差 | 金属外壳与线缆屏蔽网完美压接,确保严苛工况下通信稳定 |
四、给硬件架构师与结构工程师的通关建议
优质的设备性能不仅源于优秀的电路设计,更离不开严谨的结构接口布局与规范的安装工艺。在进行D-Sub接口设备设计时,务必提前考虑空间余量、机械应力释放及电磁屏蔽需求。选择如德索精密工业这样不仅提供高品质连接器产品、更能为您提供专业线束定制与结构配合建议的源头大厂,能够让您的硬件开发项目从设计之初就少走弯路、一次成功。


发表评论
Want to join the discussion?Feel free to contribute!